 English
 Polish
 German
 French
 Belarusian
 Spanish
 Italian
 Chinese
 Hindi
 Arabic
 Portuguese
 Turkish
 Persian (Farsi)
Без кислот
Для полирования применяются водные растворы неорганических солей без кислот. Такой подход позволяет отказаться от агрессивных кислотных составов в рабочем электролите и улучшить условия труда по сравнению с кислотными процессами.
Технологии и Предложения · Серия УПП
Электролитно-плазменное полирование (ЭПП) — также известное как плазменное, электроимпульсное или финишное полирование — это современный метод обработки металлических поверхностей, позволяющий быстро и качественно придавать деталям из нержавеющих сталей зеркальную, блестящую поверхность в безопасном водном растворе неорганических солей.
 Поверхность, которая работает на качествоОткрыть изображение на сайте ↗
Обработка поверхности в электролите, без полировальных кругов и паст.
Модельный ряд для разной площади загрузки и производственных задач.
Настройка режима обработки и времени выдержки под требуемый результат.
01 / Технология
Погружение изделий под напряжением в рабочую ванну с водным раствором солей вызывает образование плазменного слоя на поверхности, что способствует удалению микронеровностей и примесей и улучшает шероховатость поверхности на 2–4 класса.
Электроплазменное полирование позволяет обрабатывать поверхность без механических абразивов. Режим подбирается с учётом марки металла, геометрии изделия и требуемого результата.
Степень улучшения зависит от исходной поверхности и параметров обработки. Качество готового изделия оценивают по согласованному образцу и измерениям шероховатости Ra.
Обрабатываемое изделие выполняет функцию анода в системе «металл — электролит».
У поверхности металла формируется оболочка с электрическими разрядами.
Преимущественный съём материала с выступов уменьшает шероховатость поверхности.
Ориентиры для обработки нержавеющей стали. Продолжительность конкретного режима определяется задачей и состоянием изделия.
02 / Применение
Плазменное полирование объединяет высокую скорость финишной обработки, зеркальный блеск и возможность работы с деталями сложной формы. Электролитно-плазменное полирование применяется для серийного производства, декоративной отделки и подготовки металлических поверхностей перед металлизацией, гальванизацией и нанесением функциональных PVD-покрытий.
Для полирования применяются водные растворы неорганических солей без кислот. Такой подход позволяет отказаться от агрессивных кислотных составов в рабочем электролите и улучшить условия труда по сравнению с кислотными процессами.
Для типовых задач обработка занимает 2–5 минут. При подобранном режиме достигается качественная блестящая поверхность.
Качественные комплектующие, стабильные режимы и опыт специалистов помогают получать равномерный блеск и воспроизводить результат от цикла к циклу, в том числе при обработке изделий сложной формы.
Ориентировочное снижение затрат на 30–40% для отдельных задач по оценке компании; подтверждается расчётом для конкретного производства. Экономическая эффективность может быть в 3–5 раз выше механического и в 5–7 раз выше химического полирования.
Понятная настройка параметров, контроль процесса и быстрая перенастройка под другую загрузку.
Ориентиры по данным компании для отдельных материалов и режимов. Сравнение не задаёт универсальные пределы возможностей каждого метода.
| Параметр | ЭПП | Механическое | Химическое |
|---|---|---|---|
| Время обработки | 1–7 мин | 20–40 мин | 10–20 мин |
| Шероховатость Ra | До 0,04 мкм | 0,1–0,2 мкм | 0,07–0,15 мкм |
| Рабочая среда и факторы воздействия | Водный раствор солей без кислот | Абразивная пыль, полировальные пасты | Кислотные составы |
| Условный уровень затрат | $$ | $$$ | $$$ |
На телефоне таблицу можно прокрутить в сторону →
Установки электролитно-плазменного полирования предназначены для быстрого получения зеркальной и равномерно блестящей поверхности, финишной, декоративной и высококачественной обработки деталей из нержавеющих сталей различной формы. В перечень входят AISI 304 (08Х18Н10), AISI 316 (08Х17Н13М2), AISI 316Ti (10Х17Н13М2Т), AISI 321 (12Х18Н10Т), AISI 430 (12Х17), сталь 40Х13 (AISI 420) и другие марки.
В меньшей степени технология применяется для изделий из меди и её сплавов, некоторых марок титана и углеродистых сталей. Возможность обработки таких материалов оценивается отдельно, с подбором состава электролита и технологического режима.
Установки плазменного полирования для промышленных, медицинских и декоративных изделий.
Хирургические и стоматологические инструменты, элементы медицинского оборудования.
Детали насосов, арматура, элементы ёмкостей и оборудования из нержавеющей стали.
Фитинги, трубопроводная арматура, элементы реакторов и теплообменников.
Детали компрессоров, элементы турбин и теплообменных аппаратов.
Корпуса, контакты, тонкостенные металлические детали и элементы приборов.
Поручни, ограждения, фурнитура, декоративные и фасадные элементы.


03 / Оборудование
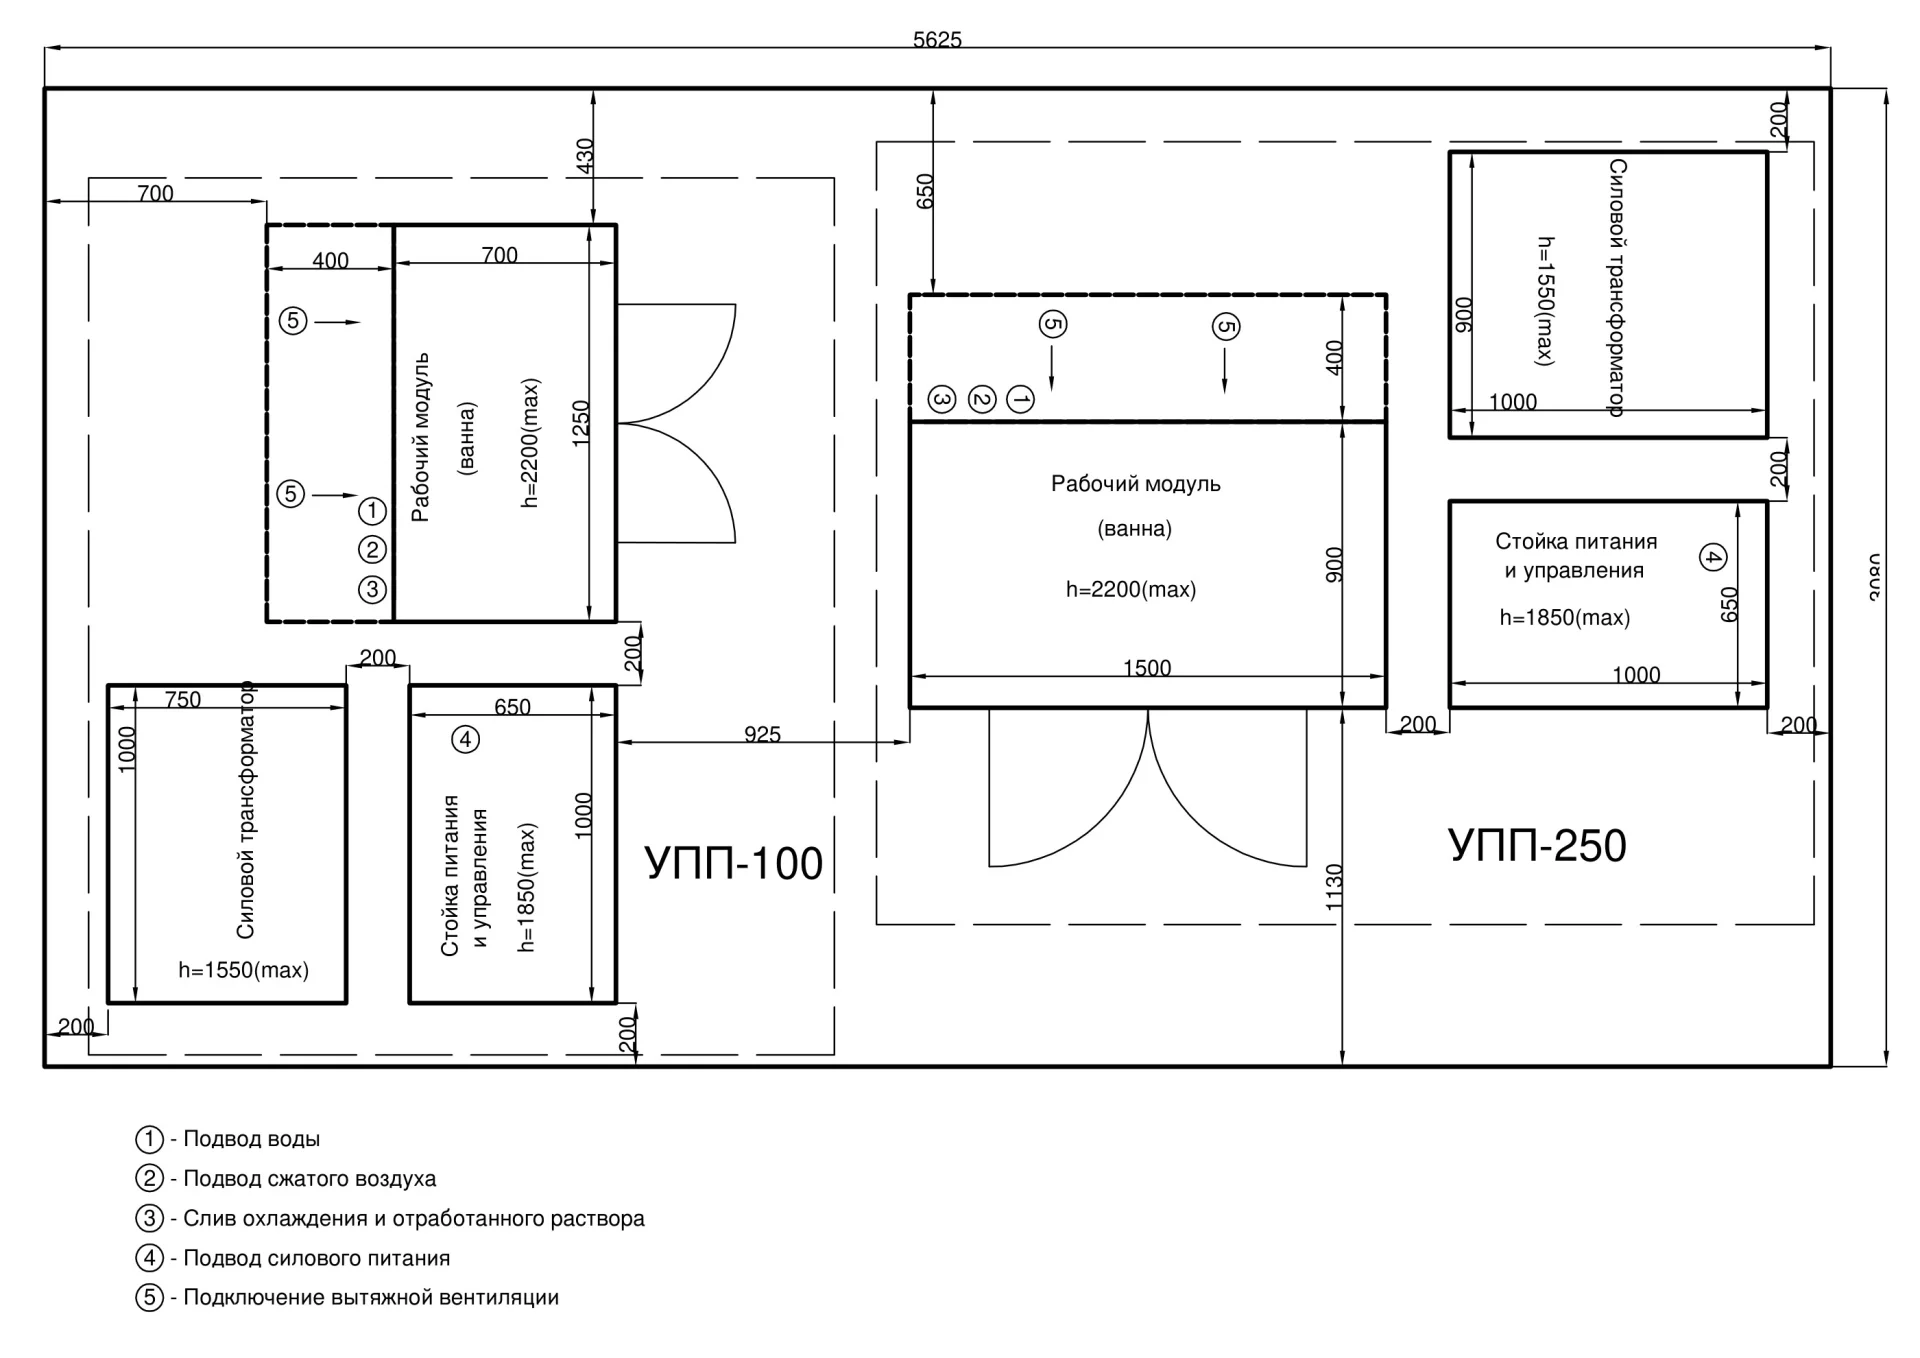
Рабочий модуль, силовой источник и система управления образуют единый комплекс для электролитно-плазменного полирования.
 Установка УПП-250Открыть изображение на сайте ↗
 Пример исполнения рабочего модуляОткрыть изображение на сайте ↗
Технологический раствор размещается в ванне из коррозионностойкой стали. Защитный кожух, механизм перемещения и оснастка обеспечивают размещение и погружение изделий.
Трансформатор и выпрямительная часть обеспечивают электропитание процесса. Мощность выбирается с учётом загрузки и производственной программы.
Оборудование работает в автоматическом режиме под управлением контроллера Siemens. Загрузка и выгрузка изделий выполняются оператором.
Установки мощностью до 100 кВт изготавливаются как с ручным, так и с автоматическим управлением.
Для безопасности персонала и защиты оборудования от перегрузок применяются автоматические выключатели, индуктивные датчики и датчик тока.
04 / Модельный ряд
Сравните мощность и площадь обработки. Полные параметры и комплектация — на странице каждой модели.
суммарная площадь обработки за цикл
суммарная площадь обработки за цикл
суммарная площадь обработки за цикл
суммарная площадь обработки за цикл
суммарная площадь обработки за цикл
суммарная площадь обработки за цикл
суммарная площадь обработки за цикл
суммарная площадь обработки за цикл
суммарная площадь обработки за цикл
| Модель | Мощность, кВт | Площадь за цикл, дм² | Характеристики |
|---|
Укажите материал, размеры деталей, нужный результат и планируемый выпуск за смену.
05 / Предварительная оценка
Введите площадь загрузки, время обработки и участие оператора. По умолчанию приняты 7 ₽/кВт·ч и 600 ₽/ч. Калькулятор подберёт модель по площади и отдельно покажет затраты на электроэнергию и труд за цикл.
Для работы калькулятора необходим JavaScript. Характеристики всех моделей доступны в каталоге выше.
Предварительная модель по площади
Как считается: энергия E = P × t / 60; электроэнергия = E × тариф; труд = tоп × ставка / 60; итог = электроэнергия + труд. P — мощность модели, t — время обработки в минутах, tоп — фактическое участие оператора за цикл, включая загрузку и выгрузку. Расчёт предполагает указанную мощность в течение всего времени обработки и не отражает измеренное потребление. Расходные материалы, амортизация, вспомогательные системы и накладные расходы не включены — это не полная себестоимость. Геометрию, материал и размещение деталей проверяют при техническом подборе.
Ниже — условный расчёт для одной детали из нержавеющей стали с обрабатываемой поверхностью 1 дм². Это иллюстрация методики, а не результаты производственных измерений и не прогноз окупаемости.
Допущения: тариф 7 ₽/кВт·ч, стоимость труда 600 ₽/ч. Для ручного полирования принято 25 минут работы оператора, для ЭПП — 4 минуты его участия и 5 минут технологической обработки. Расходы на энергию и материалы заданы для этого примера.
| Показатель | Ручное полирование | Электролитно-плазменное |
|---|---|---|
| Принятый расход энергии | 0,20 кВт·ч | 0,50 кВт·ч |
| Электроэнергия | 1,40 ₽ | 3,50 ₽ |
| Труд оператора | 250,00 ₽ | 40,00 ₽ |
| Расходные материалы | 30,00 ₽ | 1,50 ₽ |
| Итого по примеру | 281,40 ₽ | 45,00 ₽ |
Пример не связан с результатом калькулятора выше. Амортизация, обслуживание, водоснабжение, вентиляция, обращение с отработанными растворами и прочие накладные расходы не включены. Для ТЭО нужны фактические нормы времени, загрузка оборудования и затраты конкретного производства.
06 / Ваш технологический партнёр
ООО «Технологии и Предложения» создано в 2011 году и обладает богатым опытом в производстве, поставке, модернизации и пусконаладке установок электролитно-плазменного полирования (ЭПП). Специалисты нашей компании работают в данной сфере с 1980 года, сотрудничая с ведущими университетами и предприятиями Беларуси, Российской Федерации.
Благодаря длительному опыту и широкой географии поставок, мы предлагаем заказчикам надёжные и современные решения в области ЭПП-технологий.
Сведения о декларации ЕАЭС и её применимости к выбранной комплектации предоставляются при согласовании поставки.
Производственные предприятия и организации, представленные в клиентском портфеле компании.
 ABAT
 Артлайф-Техно
 Центртранстехмаш
 Домино
 Ларис
 DEIKIN
 МехМаш
 NOVA Technocast
 Ophir
 PT Group
 Самело
 Север
 Спектрон
 ТЭКО-ФИЛЬТР
 Temmek Optics
 Triton
 Восточная вершина
07 / Вопросы и ответы
Материалы, качество поверхности, сроки изготовления и эксплуатация.
Основное направление — нержавеющие стали AISI 304, AISI 316, AISI 316Ti, AISI 321, AISI 430, а также 40Х13 и другие марки. Близкие отечественные аналоги указаны в разделе применения. Для меди, её сплавов, некоторых марок титана и углеродистых сталей возможность электроплазменного полирования оценивается отдельно: важны состав сплава, электролит и требуемая поверхность.
Для получения блеска на нержавеющей стали типичный ориентир — 2–5 минут обработки. В сравнительной таблице приведён расширенный диапазон 1–7 минут для разных задач. Время зависит от исходной поверхности и режима. Загрузка, выгрузка и промывка также учитываются при расчёте выпуска за смену.
Задайте требование к шероховатости по параметру Ra и к внешнему виду. Результат электролитно-плазменного полирования оценивают по измерениям и согласованному образцу. Указанное улучшение на 2–4 класса — ориентир, который зависит от исходного состояния поверхности и выбранного режима.
Ориентировочный срок изготовления — 60–90 дней. Конкретный срок и состав поставки закрепляются в договоре.
Гарантия — 12 месяцев с момента запуска либо 18 месяцев с момента отгрузки. Порядок исчисления срока и гарантийные условия фиксируются в договоре. После окончания гарантии доступно дистанционное консультирование.
В процессе используется водный электролит на основе солей. Установке необходимы вытяжная вентиляция и средства промывки изделий. Обращение с рабочим и отработанным раствором организуется по его составу и эксплуатационной документации; водная основа сама по себе не означает отсутствие требований к безопасности.
08 / Связаться с нами
Направьте описание изделия, чертёж или фотографию на электронную почту. Специалисты помогут определить следующий шаг в подборе оборудования.
Электронная почта


